





Износ металлов под микроскопом: что снимки говорят о биосмазке из пищевого масла
Исследование латуни, алюминия и стали показывает, почему микрофотография износа помогает объяснять повреждения, но не позволяет сама по себе выбрать лучшее масло.
Оглавление статьи
На микрофотографии изношенного металла легко увидеть убедительную историю: здесь масло сохранило поверхность, здесь появились борозды, а здесь началось разрушение. Гораздо труднее доказать, что эта история верна для всей дорожки трения и действительно объясняет разницу между смазочными материалами. Исследование, опубликованное в журнале Lubricants в ноябре 2026 года, проверяет именно эту границу. Авторы попытались извлечь количественные признаки из старого архива электронной микроскопии и связать их с измеренными трением, шероховатостью и износом.
Ниже представлена самостоятельная русская адаптация работы Ayedh Eid Alajmi, Anthony Chukwunonso Opia, Kumaran Kadirgama, Jasem Alotaibi и Belal F. Yousif «Scanning Electron Microscopy Texture Analysis of Brass, Aluminum and Mild Steel Worn Under Waste Cooking Oil Lubrication», DOI: 10.3390/lubricants14110435, доступной по лицензии CC BY 4.0. Главный результат полезен любому инженеру, который сравнивает масла по лабораторным отчётам: выразительный снимок поверхности способен показать характер повреждений, однако сам по себе не доказывает превосходство смазки.
Почему исследовали масло после жарки, а вывод получили о доказательствах
Отработанное пищевое масло привлекает исследователей биосмазочных материалов по понятным причинам. Оно связано с возобновляемым сырьём, а его дальнейшее использование позволяет искать применение потоку отходов. Но между привлекательной идеей и готовым смазочным продуктом лежит проверка поведения в контакте. В рассматриваемой работе эта проверка получила необычный поворот: исследователей интересовала прежде всего информативность изображений, накопленных во время предыдущих испытаний.
Для читателя важно сразу уточнить терминологию. Английское waste cooking oil, сокращённо WCO, означает пищевое масло, уже использованное при приготовлении еды. Это не отработанное моторное или индустриальное масло. Более того, в исходных испытаниях WCO модифицировали полимерными компонентами: добавляли 5 массовых процентов сополимера этилена с винилацетатом и 2 массовых процента этилцеллюлозы, чтобы повысить вязкость. Поэтому обсуждаемая смесь отличается и от случайно собранного фритюрного масла, и от обычной товарной синтетики.
Архив содержал поверхности латуни, алюминия и низкоуглеродистой стали после скольжения по нержавеющей стали. Эти материалы дают разные картины повреждения. На одних снимках преобладают ровные параллельные линии, на других заметны ямки, размазанный металл и крупные неровности. Обычно такие изображения сопровождают словесными определениями: абразивный износ, адгезия, полирование, отслаивание. Авторы решили проверить, насколько эти впечатления можно заменить воспроизводимыми числами.
Постановка задачи была достаточно строгой. Нужно было выяснить, различаются ли числовые характеристики текстуры между металлами, температурами и составами смазки, а затем проверить их связь с уже измеренными показателями работы пары трения. Исследование не представляло новый коммерческий продукт и не предлагало алгоритм автоматического выбора масла. Оно оценивало, пригодны ли обычные архивные снимки, сделанные для визуального объяснения, для более сильных количественных выводов.
Такой вопрос имеет прямое отношение к практике закупок и технического обслуживания. В отчётах поставщиков и исследовательских публикациях микрофотография часто воспринимается как наглядное подтверждение противоизносного действия. Между тем изображение показывает небольшой участок конкретного образца после конкретного опыта. Чтобы по нему сравнивать составы, нужно понимать, как участок выбирали, насколько он типичен и сколько независимых испытаний стоит за красивой иллюстрацией. Именно эти обстоятельства определяют ценность доказательства.
Что происходило в контакте и какие величины измеряли
Исходные испытания проводили по схеме «блок по кольцу». Блок из одного из трёх металлов скользил по кольцу из нержавеющей стали, а смазочный материал находился в нагреваемой ванне. Нормальная нагрузка составляла 40 Н, скорость скольжения — 2,8 м/с, суммарный путь — 10,8 км. Эти значения задают рамки всех сопоставлений в статье. Результаты относятся к данному контакту и данному режиму, а не к любому механизму, в котором встречаются те же названия металлов.
Нагрузка 40 Н также не равна контактному давлению. Для давления нужно знать геометрию контакта и площадь, которая может меняться по мере приработки. Поэтому перенос числа нагрузки на реальный подшипник, направляющую или зубчатую передачу требует отдельного расчёта. Скорость, путь и температура здесь полезны как описание лабораторной ситуации. Они позволяют воспроизвести её при наличии полной методики, но сами по себе не означают совпадения с режимом промышленного узла. В частности, температура ванны задаёт контролируемое условие опыта, а не полную карту локального теплового состояния поверхностей внутри контакта.
В анализ вошли полностью синтетическое масло и смесь, в которой половина приходилась на WCO, а половина — на синтетическое масло. Температурную серию для смеси рассматривали при 22, 40 и 80 °C. Матрица была неполной: некоторые комбинации материала, температуры и смазки в архиве отсутствовали. Например, для латуни не было снимков при 40 °C на смеси 50/50. Следовательно, по этой серии нельзя построить полноценное трёхтемпературное сравнение каждого металла.
Удельный износ вычисляли по потере массы с учётом плотности материала, нагрузки и пути. По смыслу это объём потерянного металла, отнесённый к единице нагрузки и единице дистанции. Коэффициент трения определяли как среднюю силу трения, делённую на нормальную нагрузку, на последнем километре пути. Такой подход отделяет установившуюся часть опыта от начального этапа, хотя вся предыстория контакта продолжает влиять на поверхность, которую затем снимают в микроскопе.
Полезно помнить и о направлении профиля. Если поверхность покрыта продольными бороздами, проход щупа поперёк них пересекает гребни и впадины. Проход вдоль мог бы дать иную картину. Указанная авторами ориентация измерения поэтому существенна для воспроизводимости. Даже одинаковая Ra не означает полного совпадения поверхностей: одна средняя величина не хранит информацию о форме каждой впадины и распределении крупных дефектов. По этой причине в исследовании рядом существуют профильная шероховатость и пространственные признаки изображения. Они дополняют описание, но ни один из них не становится полным цифровым двойником поверхности.
Шероховатость Ra измеряли контактным профилометром поперёк направления скольжения. В исходной методике указаны отсечка 0,8 мм, оценочная длина 4 мм и три прохода в центральной области дорожки с последующим усреднением. Ra здесь характеризует профиль поверхности на заданной длине. Это самостоятельное измерение высотных неровностей, которое нельзя заменить визуальной оценкой светлых и тёмных полос на электронной микрофотографии.
Сопоставление этих величин с изображениями было важной частью замысла. Износ сообщает о количестве потерянного материала, трение — о сопротивлении движению, Ra — об усреднённом профиле неровностей. Текстура снимка описывает пространственное распределение видимых деталей. Все четыре вида информации относятся к одному процессу, но наблюдают его с разных сторон. Их связь нужно устанавливать экспериментально, а не предполагать только потому, что они получены после одного испытания.
В архиве также были изображения после работы на чистом WCO при других нагрузках, включая 50 и 100 Н. Десять таких полей исключили из основной матрицы. Это принципиальный шаг: объединение их с серией 40 Н смешало бы влияние состава смазки с влиянием нагрузки. Наличие снимка в папке ещё не делает его допустимой контрольной точкой для любого сравнения.
Пятьдесят два снимка оказались тринадцатью экспериментами
Для обработки использовали все доступные поля с увеличением ×1000: 52 изображения изношенных поверхностей и четыре изображения исходных поверхностей до испытания. Каждый исходный кадр имел размер 1280 × 960 пикселей. После удаления нижней информационной полосы поле составляло приблизительно 120 × 83 мкм. Авторы выбрали это увеличение потому, что оно присутствовало для всех включённых условий, а не потому, что оно заведомо лучше всего предсказывает износ.
Самая важная особенность набора данных заключается в устройстве повторов. Каждой комбинации условий соответствовал один испытанный образец и одна дорожка трения. С него могли снять несколько участков: от одного до семи, медиана составляла четыре. Такие кадры показывают неоднородность одной поверхности, но не заменяют несколько независимо проведённых опытов. Пять снимков с одной дорожки не дают той же информации, что пять образцов, отдельно прошедших полный цикл испытания.
Здесь легко ошибиться даже при внимательном чтении диаграммы. На ней может стоять много точек, и визуально выборка выглядит солидной. Однако часть точек относится к одному и тому же испытанию. Медиана помогает свести несколько полей к представлению одного образца, но не создаёт отсутствующие повторения. Кроме того, исходные значения трения, износа и шероховатости были одиночными для каждого условия. Их собственную экспериментальную неопределённость нельзя было полноценно перенести в последующие оценки связи с текстурой. Поэтому аккуратные доверительные интервалы корреляций описывают лишь ту информацию, которую действительно удалось извлечь из имеющегося набора.
Поэтому реальных экспериментальных единиц было 13. Для выводов на уровне образцов каждый из них представляли медианой показателей его полей. В сравнении металлов получились четыре образца латуни, пять алюминия и четыре стали. Числа, рассчитанные по всем кадрам сразу, оставили как описание данного архива. Они помогают увидеть распределение текстуры внутри набора, но не обеспечивают независимое подтверждение воспроизводимости различий.
Есть и второй источник ограничения: поля выбирал оператор во время исходной съёмки. Его задачей было показать характерные или заметные особенности. Случайной либо заранее заданной схемы обхода дорожки не было. Это естественный подход для иллюстрации механизма, однако он меняет смысл последующей статистики. Архив может содержать хорошо снятые типичные борозды и при этом недостаточно отражать долю гладких, разрушенных или промежуточных участков на всей площади.
Представим инженерный отчёт, где на поверхности присутствуют несколько глубоких канавок среди относительно ровных областей. Снимок канавки правдиво документирует её существование. Но если оператор намеренно навёл микроскоп именно на неё, такой кадр ничего не сообщает о распространённости повреждения. Обратная ситуация столь же возможна: гладкий участок существует, однако не обязательно характеризует весь след. Это объяснение способа отбора, а не предположение о том, что авторы скрывали неудобные результаты.
В работе прямо разделены наблюдение и доказательство. Несколько согласованных полей могут убедительно показать, что конкретный образец покрыт ориентированными бороздами. Для заключения, что именно температура или масло регулярно вызывают такую поверхность, нужны независимые повторения условий. Эта разница особенно важна, когда результаты переводят из научного текста в короткое рекламное утверждение: при сокращении часто теряется именно единица эксперимента.
Как микрофотографию превратили в набор чисел
Электронный микроскоп регистрирует сигнал, зависящий не только от геометрии поверхности, но и от условий съёмки. В архиве менялись яркость, контраст и ускоряющее напряжение. Чтобы простое осветление кадра не выглядело изменением материала, авторы сначала удаляли медленно меняющийся фон, нормировали изображение и подавляли мелкомасштабный шум. Затем рассчитывали десять относительно простых и интерпретируемых признаков. Это снижало влияние настроек, но не устраняло все различия между сеансами микроскопии.
Первый понятный признак — упорядоченность направления, обозначенная R. Если линейные детали ориентированы почти одинаково, значение приближается к единице. Если общего направления практически нет, оно ближе к нулю. Этот показатель отвечает на вопрос, насколько согласован рисунок поверхности. Он не говорит, глубокие ли борозды, сколько металла потеряно и какой физический процесс создал линии. Следы предварительной обработки способны дать высокий R ещё до трения.
Другие признаки описывают характерный масштаб рисунка вдоль и поперёк преобладающего направления. Для этого изображение сопоставляли с его сдвинутой копией и смотрели, насколько далеко сохраняется сходство. Длинная непрерывная борозда даёт протяжённую связь вдоль линии и более короткую поперёк. Отношение этих длин называют анизотропией. Большое число означает вытянутость деталей, а не автоматически тяжёлое повреждение или хорошее смазывание.
Выбор масштаба неизбежно оставляет часть картины за пределами анализа. Детали меньше принятого уровня шумоподавления ослабляются, а структуры крупнее поля целиком в него не помещаются. Поэтому набор из десяти показателей следует понимать как описание видимого рисунка в определённом диапазоне размеров. Это объясняет, зачем при сравнении исследований указывать увеличение и размер пикселя вместе с названием алгоритма. Без них одинаковое слово «текстура» может обозначать совсем разные элементы поверхности: мелкую финишную риску, кромку широкой канавки либо крупный участок переноса материала. В данной работе авторы сознательно придерживались общего доступного масштаба архива.
Предел расчёта длины вдоль борозд составлял 28,2 мкм. В 14 из 52 кадров изношенных поверхностей сходство не успевало снизиться до установленного порога на этом расстоянии. В таких случаях длину записывали как 28,2 мкм. Значение фактически ограничено сверху возможностями процедуры, а соответствующая анизотропия служит нижней оценкой. Это напоминает, что даже аккуратно рассчитанное число может выражать предел измерения, а не точное физическое значение.
Спектральный показатель характеризовал соотношение крупных и мелких деталей в диапазоне пространственных масштабов от 2 до 20 мкм. Отдельно алгоритм выделял высококонтрастные участки и оценивал их суммарную площадь и количество. Ещё два признака описывали локальную однородность и контраст сочетаний оттенков. В совокупности получался компактный числовой портрет видимого рисунка: направление, непрерывность, характерный размер и распределение заметных деталей.
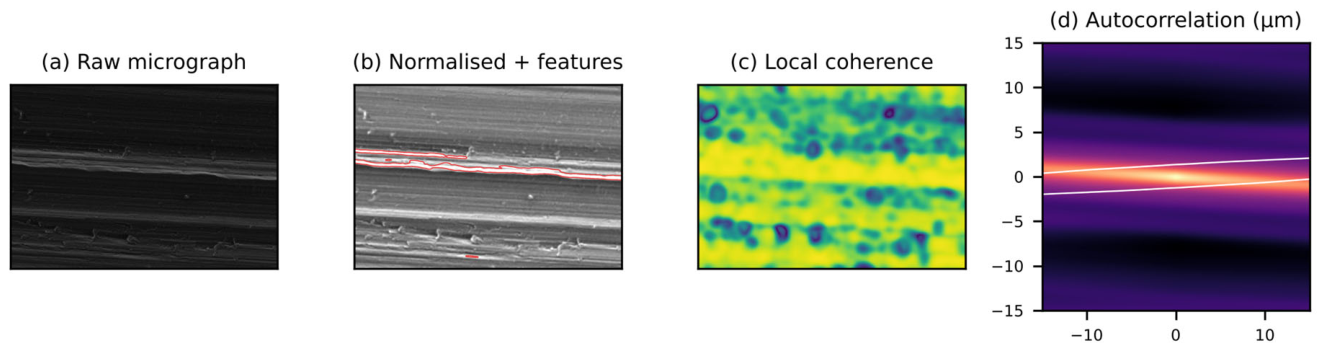
Ещё одно следствие нормирования касается слова «контраст». В обычной речи более контрастная фотография кажется более резкой, а светлая область иногда воспринимается как высокая. В расчёте статьи контраст определяется после специальной обработки и в заданном масштабе. Это характеристика распределения сигнала, а не паспортная высота выступа. Нельзя по доле светлых пятен напрямую подсчитать площадь контакта или толщину плёнки. Для таких переходов понадобилась бы отдельная калибровка и физическая модель. Разделение изображения и геометрического измерения защищает от особенно убедительных, но неподтверждённых объяснений.
В практическом прочтении такая обработка полезна прежде всего своей прозрачностью. Можно объяснить, на какие свойства реагирует каждый признак, а затем проверить, совпадает ли изменение числа с наблюдаемой морфологией. Однако прозрачность алгоритма не означает, что его выход уже является измерением механизма износа. Для этого нужна дополнительная физическая связь между сигналом и процессом.
Металлы различались, но поверхность помнила обработку до трения
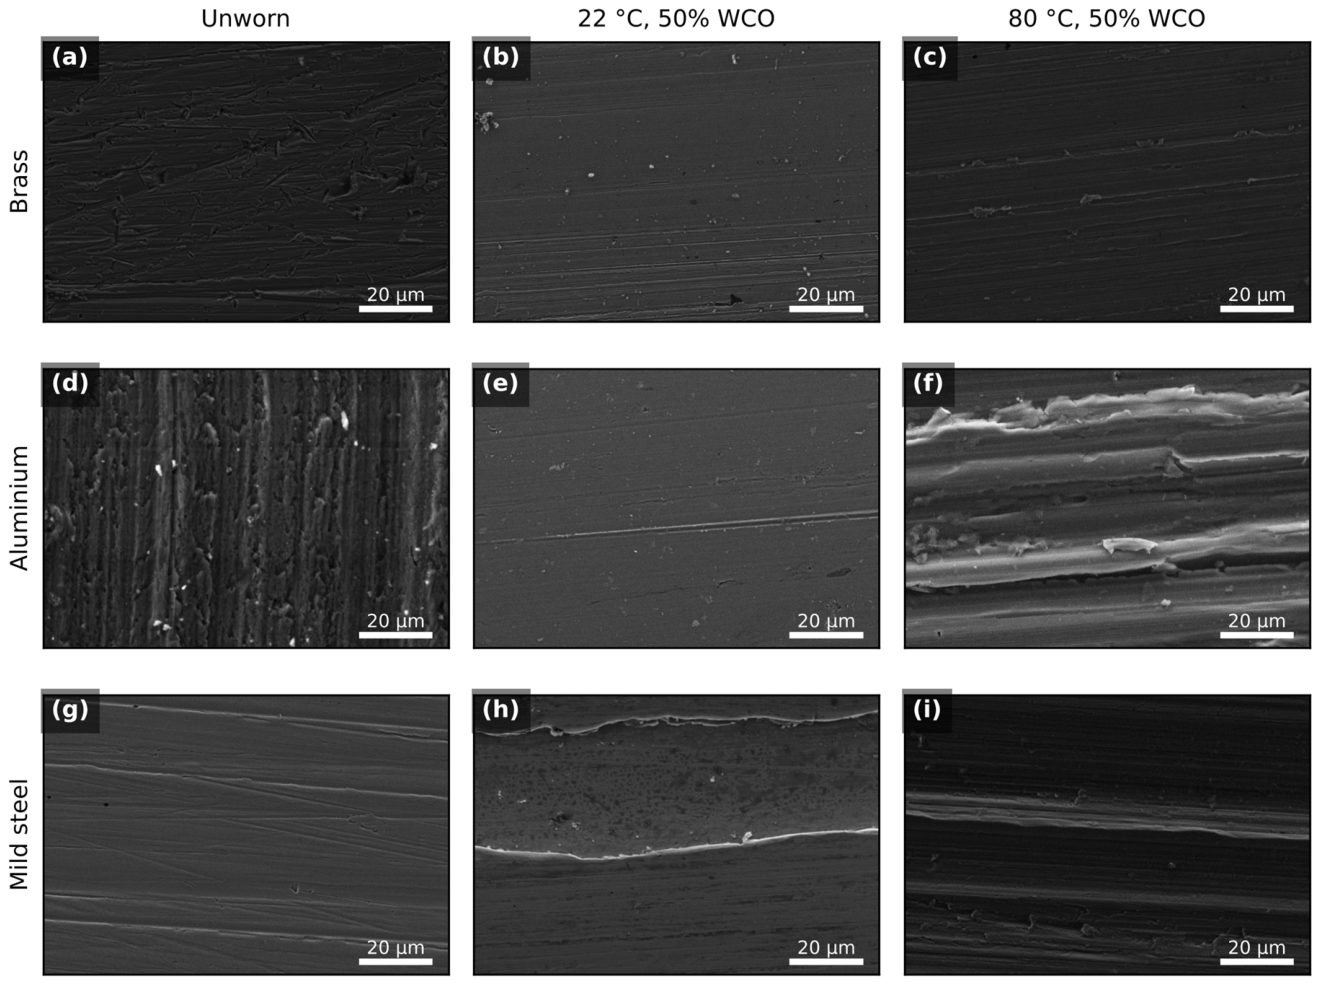
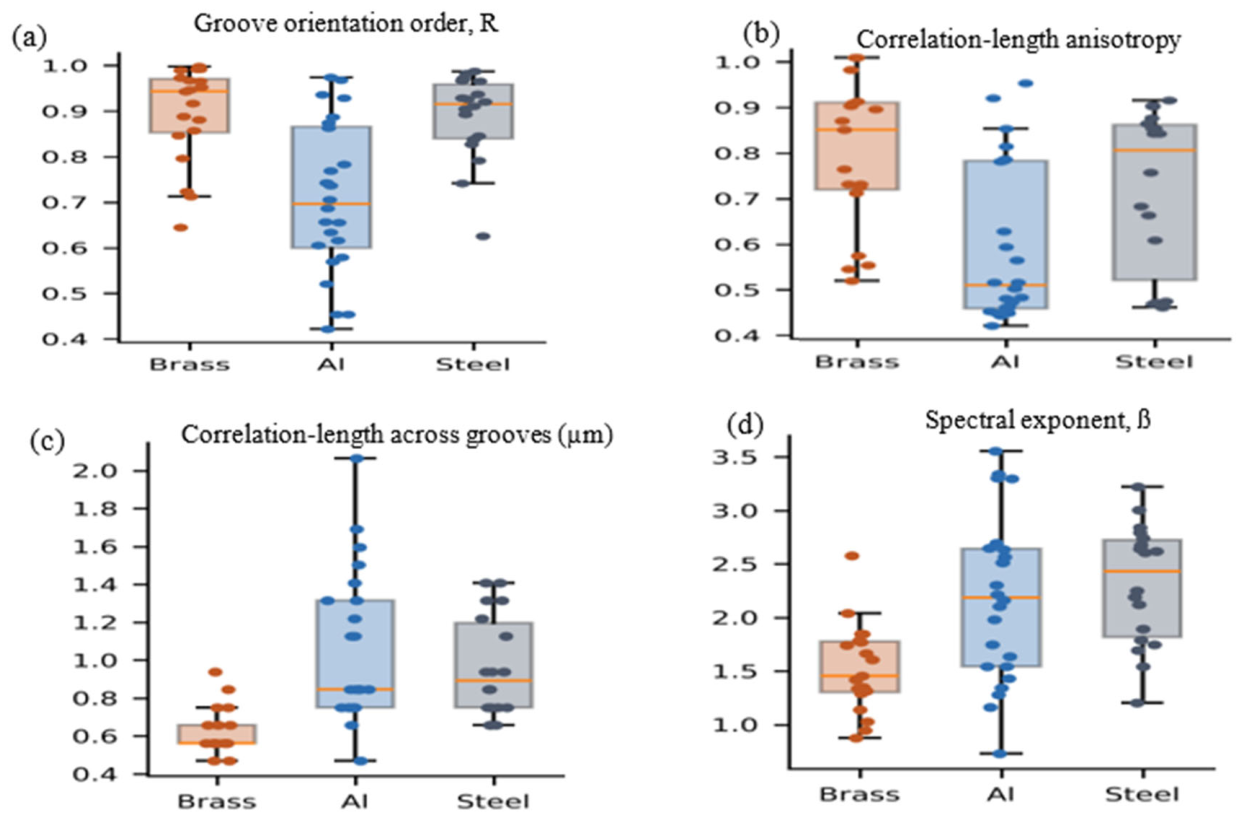
В совокупности изображений алюминий выглядел менее направленным, чем латунь и сталь. На уровне образцов медианное значение R составляло примерно 0,71 для алюминия, 0,96 для латуни и 0,91 для низкоуглеродистой стали. На уровне отдельных полей алюминий также имел меньшую анизотропию и большую долю высококонтрастных деталей. По внешнему виду это согласовывалось с более неоднородной поверхностью, содержащей ямки, размазанный материал и продукты повреждения.
Но контрольные снимки до испытания изменили трактовку. Исходный алюминий уже имел R около 0,72, тогда как исходная латунь — около 0,91, а сталь — около 0,98. Получается, заметная часть различий возникла ещё при подготовке поверхностей. После трения у алюминия средняя направленность практически сохранилась, у латуни немного выросла, а у стали снизилась. Самый выразительный числовой контраст между металлами оказался связан не только с работой смазки.
Это не означает, что износ ничего не изменил. У алюминия доля выделенных высококонтрастных элементов на уровне образцов увеличилась примерно с 1,7 до 2,6%, а их плотность уменьшилась. Авторы связывают такую картину с заменой мелких следов исходной обработки более крупными ямками, чешуйками и налипшими частицами. У латуни спектральный показатель вырос приблизительно с 1,0 до 1,5, что согласуется со сглаживанием мелкой текстуры при полировании.
Вместе с тем статистического подтверждения различия металлов получить не удалось. Для R проверка на уровне образцов дала p = 0,094. После поправки Холма на множественные сравнения ни один из десяти признаков не оказался значимым. Поэтому корректно говорить о заметной и устойчивой описательной разнице в этом архиве, сохраняя оговорку о малом числе независимых образцов. Формулировка «алюминий всегда формирует такую текстуру» выходила бы за пределы данных.
Для инженерной диагностики отсюда следует конкретная привычка: сравнивать изношенную поверхность с исходной. Полосы после эксплуатации могут быть следами обработки, частично сохранившимися в контакте. А исчезновение мелких рисок способно отражать полирование без простого соответствия общему объёму потерь. Без нулевой точки легко приписать маслу рисунок, который уже существовал на детали до первого движения.
Нагрев заметно изменил сталь, однако повторов пока недостаточно
Самая отчётливая температурная разница наблюдалась у низкоуглеродистой стали на смеси 50/50. При 40 °C медианная анизотропия составляла около 1,7, а при 80 °C — около 21. Упорядоченность направления выросла с 0,79 до 0,97. На микрофотографиях это соответствовало переходу к поверхности с протяжёнными параллельными бороздами. Разница была достаточно большой, чтобы сохраняться при изменении настроек обработки изображений.
Разброс кадров внутри каждого из этих образцов оказался гораздо меньше разницы между ними. Межквартильные интервалы анизотропии составили приблизительно 1,7–1,8 при 40 °C и 21–26 при 80 °C. Они не перекрывались. При рассмотрении только кадров, снятых при одинаковом напряжении 15 кВ, разделение также сохранялось. Это усиливает уверенность, что в архиве действительно зафиксированы две разные поверхности, а не простой эффект изменения яркости.
Независимые измерения тоже показывали ухудшение состояния стали при повышенной температуре. Ra увеличилась с 0,24 мкм при 40 °C до 2,8 мкм при 80 °C. Коэффициент трения вырос с 0,043 до 0,115, то есть примерно в 2,7 раза. Здесь важно не перепутать базы сравнения: упомянутый авторами рост шероховатости примерно в пятнадцать раз относится к сравнению 80 °C с 22 °C. Для пары 40 и 80 °C приведённые значения дают увеличение примерно в 11,7 раза.
Авторы предлагают физически правдоподобное объяснение: с нагревом смазочная плёнка становится тоньше, контакт микронеровностей усиливается, а более твёрдое контртело может формировать абразивные борозды. Но само исследование не измеряло толщину плёнки и не превращает такую интерпретацию в отдельный установленный факт. Она согласуется с изображениями и измерениями, оставаясь гипотезой для проверки в серии повторных опытов.
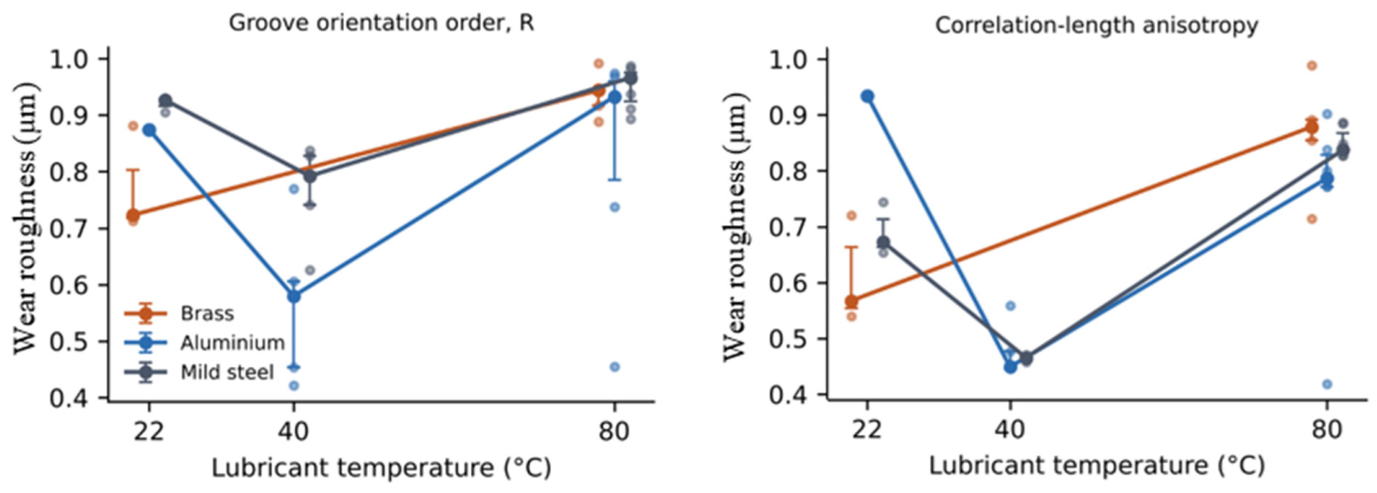
У латуни между 22 и 80 °C направленность тоже увеличивалась, однако после поправки на множественные сравнения статистический вывод не поддерживался. Для алюминия особенно мешало малое число кадров при некоторых условиях. Кроме того, у стали и алюминия направленность менялась немонотонно: минимум приходился на 40 °C, тогда как измеренный износ с температурой возрастал последовательно. Уже это несовпадение показывает, почему нельзя читать R как универсальную шкалу тяжести износа.
Даже очень крупный сдвиг между двумя поверхностями требует правильной формулировки. Здесь он обнаружен у одного образца на каждую температуру. Наблюдение заслуживает внимания и повторения, но ещё не определяет допустимую рабочую температуру товарного масла. Для такого решения потребовались бы сведения о конкретном оборудовании, материале, вязкости и режиме, которых данная архивная работа не предоставляет.
Что можно сказать о замене половины синтетики
Главный интерес к WCO легко создаёт ожидание простого ответа: лучше смесь или хуже? Архив не даёт оснований для такого рейтинга. При 22 °C обе смазки представлены отдельными образцами, причём число кадров неодинаково. Латунь была единственным металлом, для которого имелось хотя бы по три поля на каждый состав. Для алюминия и стали информации ещё меньше, поэтому даже сравнение видимой текстуры сильно зависит от ограниченного набора участков.
У латуни на полностью синтетическом масле поверхность была более направленной: R около 0,97 против 0,72 на смеси; анизотропия — примерно 25 против 3,4. Однако поперечная корреляционная длина, спектральный показатель и доля выделенных деталей заметно не различались. Само снижение направленности нельзя объявить улучшением или ухудшением. Оно описывает изменение рисунка, которое может иметь несколько причин и не задаёт однозначно потерю материала.
При 40 °C для алюминия были доступны по пять полей на каждый состав. Смесь 50/50 дала меньшую направленность: R около 0,58 против 0,71 на синтетическом масле. Поперечный масштаб текстуры оказался шире — около 1,3 против 0,8 мкм. Но и здесь речь идёт о различии между двумя отдельными образцами. Пять кадров каждого помогают описать их поверхности, не создавая пяти независимых подтверждений влияния состава.
Авторы формулируют результат осторожно: различий, сопоставимых по масштабу с разницей между металлами или между стальными образцами при 40 и 80 °C, не обнаружено. При этом данных недостаточно, чтобы установить либо исключить меньший эффект WCO. Отсутствие обнаруженной разницы не тождественно доказанной эквивалентности масел. Это особенно важно для слов «не хуже», которые требуют отдельного плана испытаний и заранее определённого допустимого отклонения.
В исходных измерениях замена половины синтетического масла меняла удельный износ каждого металла менее чем в четыре раза, а Ra при комнатной температуре — менее чем на 0,06 мкм. Эти величины приведены в работе как контекст сравнительно слабого различия составов на фоне других факторов. Но изменение износа в несколько раз нельзя автоматически назвать практически несущественным: его значение зависит от узла, исходного уровня и требований. Статья не устанавливает универсального порога приемлемости.
Неполная матрица условий ограничивает и более сложные вопросы. Например, из неё нельзя уверенно узнать, одинаково ли действует нагрев на синтетическое масло и на смесь для каждого металла. Для этого понадобились бы сопоставимые температурные серии обоих составов с независимыми повторами. Здесь такой полноты нет. Поэтому наблюдаемую температурную разницу стали нельзя разделить на отдельный вклад состава, температурного поведения жидкости и индивидуального образца. Это не обесценивает крупное изменение поверхности, но задаёт следующий эксперимент: воспроизвести сравнение так, чтобы факторы можно было отделить друг от друга.
Также результаты смеси нельзя переносить на чистое WCO. Изображения последнего исключили именно потому, что нагрузка отличалась. Нельзя выводить и готовый рецепт: описанный материал прошёл специальную модификацию, а статья посвящена анализу морфологии, не полному набору эксплуатационных свойств. Она не подтверждает ресурс, устойчивость при хранении или совместимость такой смеси со всеми конструкционными материалами и уплотнениями.
Почему ни один признак не стал измерителем износа
Десять признаков сопоставили с тремя откликами: удельным износом, коэффициентом трения и Ra. Получилось 30 корреляций на уровне 13 образцов. Ни одна не достигла статистической значимости. Без поправки минимальные значения p составляли не менее 0,066, после поправки Холма — не менее 0,66. Поэтому исследование не получило основания предсказывать эксплуатационный показатель по одному из этих чисел.
Самые заметные связи касались контраста текстуры. Его ранговая корреляция с логарифмом удельного износа составила около −0,51, а с Ra — около −0,52. Но доверительный интервал первой оценки простирался от −0,85 до 0,06, включая отсутствие связи. Для направленности R корреляция с логарифмом износа была около −0,42 с интервалом от −0,80 до 0,13. Такие диапазоны не позволяют уверенно выбрать даже знак зависимости.
Часть видимой связи объяснялась различиями самих металлов. Латунь сочетала высокий контраст с низким износом. Если объединить всё в одну выборку, это создаёт впечатление, что контраст способен предсказывать износ. Когда авторы ранжировали показатели отдельно внутри каждого металла и затем объединяли ранги, абсолютные значения корреляций снизились до 0,36 и менее. Признак в значительной мере различал материал, а не отслеживал изменение условий внутри него.
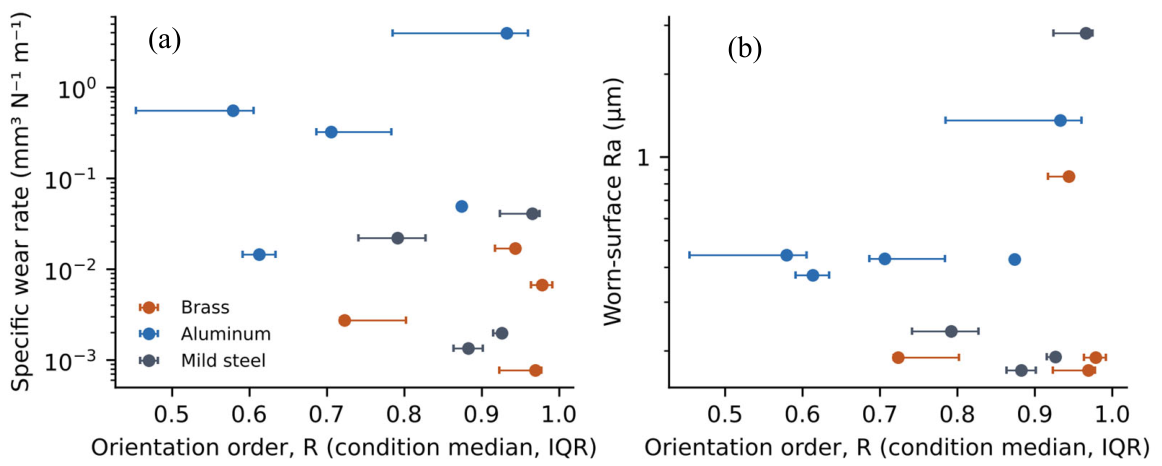
Наглядный пример приводят для алюминия: условия при 22 и 80 °C различались по износу примерно в 80 раз, но могли иметь сходную упорядоченность направления. Обратное тоже возможно: при близком износе числовые признаки оказываются на разных концах диапазона. Значит, одинаковый рисунок не гарантирует одинаковую потерю материала, а разный рисунок не обязательно означает пропорциональное различие долговечности.
Разница между рисунком и объёмом хорошо понятна на мысленном примере равномерного съёма слоя. После потери материала поверхность может оставаться достаточно однородной, поскольку видимый рисунок формируется на новом уровне. И наоборот, отдельная глубокая борозда резко меняет локальную картину, хотя окружающая площадь могла измениться гораздо меньше. Это пояснение не описывает отдельный опыт статьи и не вводит новый механизм для её образцов. Оно показывает, почему по двумерному распределению сигнала трудно восстановить интегральный объём потерь без дополнительных измерений высоты, исходного состояния и всей площади дорожки трения.
Есть и различие масштабов измерения. Износ и трение характеризуют весь опыт, Ra измеряется на миллиметровых профилях, тогда как одно поле электронной микроскопии занимает около 0,01 мм². На дорожке площадью несколько квадратных миллиметров такой участок представляет лишь небольшую часть поверхности. При целевом выборе оператором несовпадение локального и общего становится ещё сильнее.
Поправка на множественные проверки нужна по похожей причине. Когда одновременно рассматривают много признаков и откликов, отдельное небольшое значение p может возникнуть случайно. Авторы заранее разделили проверки на семейства и применили процедуру Холма внутри них. Поэтому нельзя выбрать самый привлекательный коэффициент из таблицы и представить его как доказанную закономерность, проигнорировав остальные. Отрицательный итог всех тридцати сопоставлений здесь содержателен: он показывает предел полезности выбранного описания на доступном материале. При этом он не утверждает, что все возможные методы обработки изображений обязательно дадут тот же результат.
Наконец, 13 условий дают невысокую чувствительность к умеренным связям. По оценке авторов, в таком наборе можно было бы обнаружить лишь достаточно сильную корреляцию, с абсолютным значением примерно выше 0,55. Следовательно, работа не доказывает принципиальную невозможность связи текстуры и износа. Она показывает, что именно этот архив и выбранные признаки не предоставили надёжного предсказания.
Алгоритм видит контраст и линии, а механизм требует объяснения
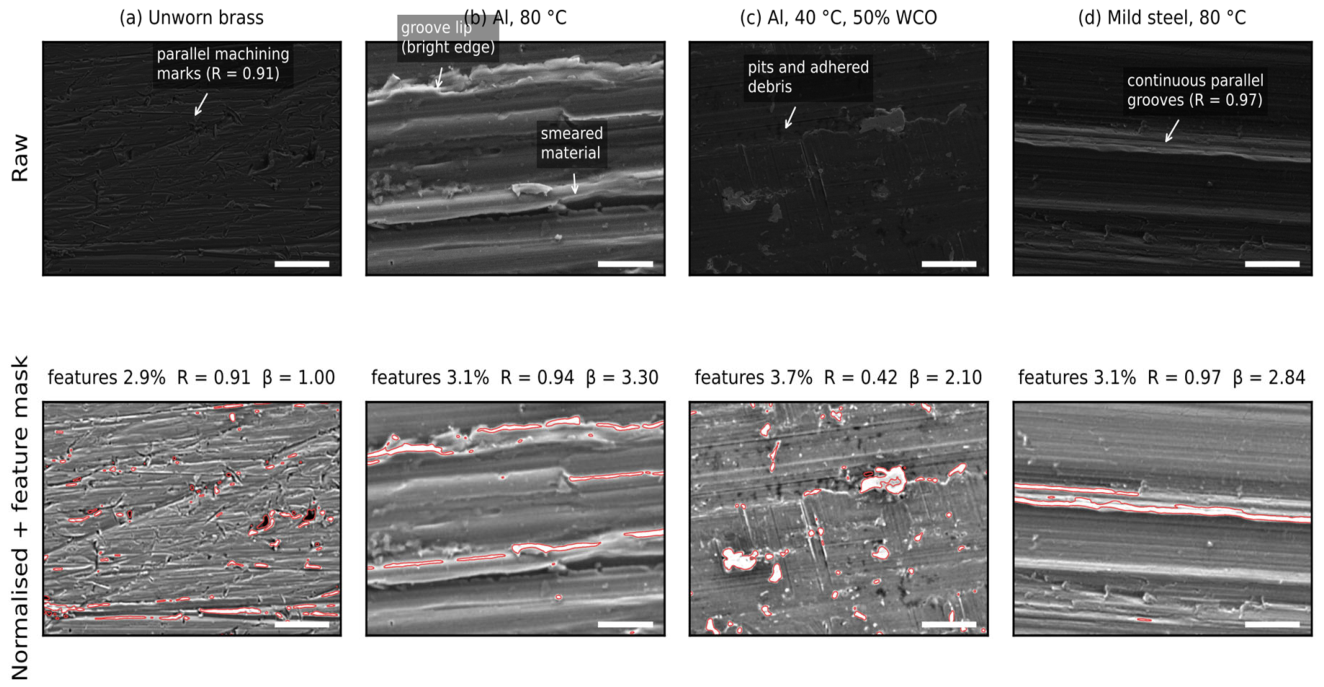
Особенно полезная часть исследования посвящена тому, что именно выделяет программа. На исходной латуни маска высококонтрастных объектов обводит края следов механической обработки. На алюминии при 80 °C она захватывает яркие кромки глубоких борозд и размазанный материал. На алюминии при 40 °C — ямки и налипшие частицы. Внешне разные повреждения превращаются в одинаковый тип математического объекта: область, сильно отличающуюся по яркости от окружения.
У двух таких алюминиевых поверхностей доля выделенных объектов составляла 3,1 и 3,7%. Близость процентов не делает их механизм одинаковым. Алгоритм суммирует площадь видимых особенностей, не различая автоматически происхождение каждой. Аналогично высокий R может принадлежать свежим абразивным бороздам или сохранившимся рискам обработки. Числовой анализ уменьшает субъективность измерения рисунка, однако физическое толкование остаётся самостоятельной задачей.
Авторы проверили, насколько выводы зависят от параметров обработки. Они меняли масштаб удаления фона, фильтрацию шума, область интегрирования направлений, порог выделения деталей и другие настройки. Основная описательная разница металлов сохранялась, а анизотропия стали при 80 °C оставалась более чем в десять раз выше, чем при 40 °C. Это хороший признак устойчивости наблюдений: их не удалось свести к одному удачно выбранному порогу.
Тем не менее абсолютные значения некоторых показателей зависели от масштаба анализа. Изменение области интегрирования сдвигало R у всех металлов; авторы отмечают величину порядка 0,05 на 0,5 мкм изменения масштаба. Поэтому сравнивать числа из разных лабораторий без одинаковой методики опасно. Два отчёта могут использовать одну букву R и фактически измерять направленность на разных пространственных уровнях.
Ускоряющее напряжение также осталось существенным ограничением. Проверки внутри одинаковых напряжений уменьшали вероятность очевидного артефакта, но полностью отделить настройки микроскопа от условий испытания не удалось. Нормирование делает признаки устойчивыми к общей яркости и линейному изменению контраста, однако не превращает разные режимы получения сигнала в один и тот же физический эксперимент. Это различие важно при попытке повторно использовать чужие изображения.
Из этого следует практичный критерий доверия к автоматической диагностике. Нужно знать, на какие детали реагирует показатель, как меняется при настройках и чем подтверждена его физическая интерпретация. Сложный вычислительный метод сам по себе не восполняет недостаток независимых образцов. Авторы отдельно отмечают, что обучаемые признаки на столь малом архиве были бы особенно подвержены переобучению.
Как читать отчёт о смазке и как спланировать более убедительный опыт
Предложенный авторами следующий шаг начинается до микроскопии. Для каждого условия нужно испытать минимум три независимых образца, а затем снять минимум пять полей каждого по заранее определённым позициям вдоль и поперёк дорожки. Так разделяются изменчивость самого процесса и неоднородность поверхности одного образца. Названные минимумы являются предложением исследователей, а не универсальным стандартом достаточности для любой пары трения.
Условия съёмки следует закрепить на всю серию: ускоряющее напряжение, рабочее расстояние, детектор и увеличение. Исходные изображения необходимо хранить вместе с метаданными. Тогда исследователь сможет проверить обработку и понять, откуда возникло отличие, а не гадать, изменился ли материал или настройка прибора. Одинаковые кадры до и после испытаний помогут отделить следы изготовления от новых особенностей.
Текстурные показатели предлагается публиковать рядом с износом и шероховатостью, а не вместо них. Если задача касается объёма потерянного материала, электронной микроскопии должно сопутствовать площадное измерение топографии. У каждого метода остаётся собственная роль: изображение показывает детали, пространственные метрики делают описание сопоставимым, измерение геометрии или массы связывает его с потерями материала. Их сочетание сильнее одиночной убедительной картинки.
Авторы подчёркивают, что этот протокол ещё не прошёл отдельную валидацию. Его проверка на серии с независимыми повторениями заявлена как последующая работа. Поэтому рекомендацию нельзя выдавать за уже доказанный способ предсказать ресурс. Она адресует конкретные недостатки архива и делает будущие утверждения проверяемыми. Результат такого будущего опыта пока остаётся открытым.
При этом корректная осторожность не требует отказаться от любых инженерных решений до идеального эксперимента. Она требует соотнести решение с надёжностью доступного свидетельства. Снимок может обосновать необходимость дополнительной проверки конкретной зоны; измеренный рост трения может привлечь внимание к температурному режиму; повторная серия способна подтвердить влияние состава. Это разные уровни аргументации. Проблема возникает, когда наблюдение первого уровня сразу превращают в обещание ресурса или универсальную рекомендацию масла. Рассматриваемая статья ценна тем, что показывает такой переход на реальном наборе измерений и явно обозначает места, где данных для него пока нет.
При чтении готового отчёта полезно мысленно восстановить эту структуру. Если приведены несколько фотографий, стоит понять, сколько за ними образцов. Если показана более гладкая поверхность, важно найти измеренный износ и способ выбора участка. Если сделан вывод о механизме, нужно посмотреть, отделены ли исходные риски и подтверждается ли объяснение другими измерениями. Эти вопросы следуют из самой работы и применимы далеко за пределами биосмазок.
Есть полезная разница и между поиском причины отказа и сравнением продуктов. При разборе отказа даже локальная фотография необычной частицы или глубокой борозды может подсказать направление дальнейшего исследования. Для рейтинга масел нужна репрезентативная оценка и воспроизводимость между испытаниями. Один метод способен быть ценным в первой задаче и недостаточным во второй. Рассматриваемая работа помогает точнее назначить роль электронной микроскопии: фиксировать морфологию, проверять конкретные предположения и дополнять количественные измерения. Именно такая роль сохраняет ценность снимков, не возлагая на них решение, которое они пока не подтверждают.
Такое чтение помогает сохранить полезную часть отчёта: увидеть реальное наблюдение, отделить его от объяснения и понять, какое дополнительное измерение способно проверить предложенную причину изменения поверхности в следующем опыте без преждевременного обобщения.
Для выбора смазочного материала исследование оставляет ясную границу. Микроскопия помогает объяснять наблюдаемую поверхность и искать причины проблем, но не подменяет испытание продукта под нужный режим. Здесь не установлен победитель между синтетикой и смесью WCO, не подтверждена их эквивалентность и не рассчитан срок службы оборудования. Зато показано, почему честно описанные ограничения делают технический отчёт полезнее: они позволяют понять, какой вывод уже опирается на измерения, а какой ещё требует опыта.
Источник, авторство и условия использования
Материал является самостоятельной русской адаптацией для читателей масла.сайт, а не дословным переводом. Структура переработана, термины и статистические ограничения объяснены для инженерной практики. Все экспериментальные результаты относятся к исходному исследованию; поясняющие примеры не являются дополнительными испытаниями. Коммерческие свойства конкретных смазочных материалов на основании этой работы не заявляются.
Источник: Ayedh Eid Alajmi, Anthony Chukwunonso Opia, Kumaran Kadirgama, Jasem Alotaibi, Belal F. Yousif. Scanning Electron Microscopy Texture Analysis of Brass, Aluminum and Mild Steel Worn Under Waste Cooking Oil Lubrication. Lubricants, 2026, 14(11), 435, опубликовано 16 ноября 2026 года. DOI: 10.3390/lubricants14110435. © 2026, авторы; лицензиат MDPI, Basel, Switzerland. Исходный текст и шесть иллюстраций используются по лицензии Creative Commons Attribution 4.0 International. Подписи переведены и адаптированы; изображения сохранены без смысловых изменений. Отдельных указаний на сторонних правообладателей у этих иллюстраций в опубликованной статье не обнаружено.
Отзывы и обсуждение
Отзывов пока нет. Поделитесь своим опытом или задайте вопрос по статье.